Yazılar · 8 Kasım 2026
Paslanmaz Proses Boru Hattında Kaynak Kalitesi Neden Bu Kadar Önemli?
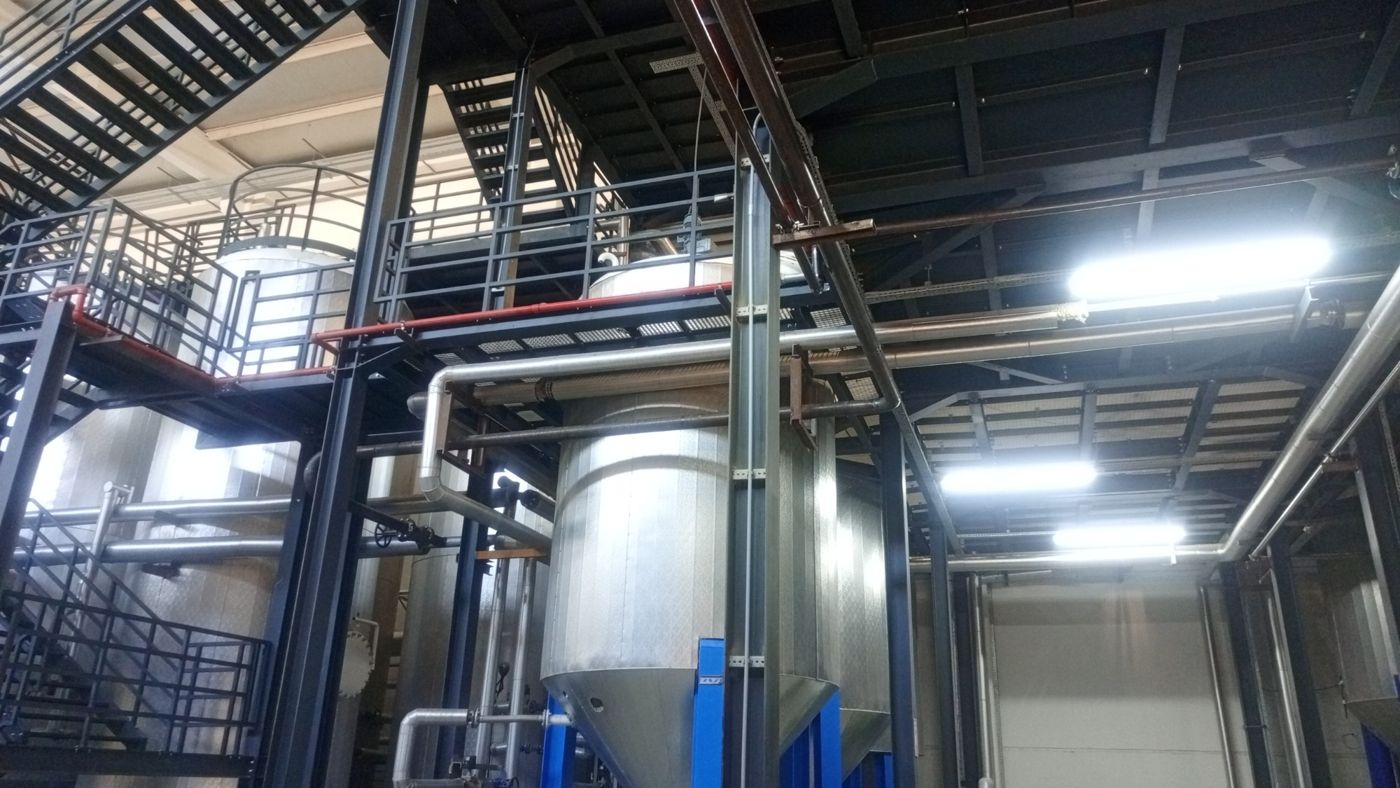
Gıda, kimya ya da ilaç tesisinde ürün borunun içinden geçiyorsa, hattın en zayıf noktası çoğu zaman boru değil kaynak dikişidir. Paslanmaz çelik boru dayanıklıdır, ama kötü yapılmış bir dikiş zamanla hem korozyon hem de ürün kalıntısı biriktirir.
Kaynak dikişi neden kritik?
- İç yüzeyi pürüzlü bir dikişte ürün kalıntısı birikir; temizlik zorlaşır.
- Kaynak sırasında oksitlenen (renk değiştiren) bölge paslanmaz özelliğini kaybeder ve zamanla korozyona açık hâle gelir.
- Düzgün nüfuz etmeyen bir dikiş, sızıntı ve çatlak riski taşır.
- Hijyen standardı gereken hatlarda dikiş kalitesi ürün güvenliğiyle doğrudan ilgilidir.
İyi bir proses kaynağında nelere bakılır?
1. TIG (argon) kaynağı
Paslanmaz proses hatlarında genellikle TIG yöntemi tercih edilir. Kontrollü ve temiz bir kaynak sağlar. Kaynakçının bu işe yetkin ve deneyimli olması önemlidir.
2. İç yüzey için argon koruma (purge)
Kaynak yapılırken borunun içi argon gazıyla korunmazsa dikişin iç tarafı oksitlenir, kararır. Bu, hijyenik hatlarda kabul edilmez. Borunun içi kaynak boyunca argonla doldurulmalı ve kaynak sonrası iç yüzeyin rengine bakılmalıdır.
3. Düzgün uç hazırlığı ve hizalama
Boru uçları dik ve temiz kesilmeli, birbirine tam hizalanmalıdır. Kayık bir birleşim, iç yüzeyde basamak oluşturur; burası ürünün takıldığı yerdir.
4. Temizlik
Paslanmaz çelik, karbon çeliğiyle temas ettiğinde yüzeyine demir parçacıkları bulaşır ve pas oluşturabilir. Bu yüzden:
- Paslanmaz için ayrı alet ve fırça kullanılmalı.
- Kaynak sonrası yüzey temizliği ve pasivasyon (koruyucu oksit tabakasının yeniden oluşturulması) yapılmalı.
5. Dikiş görünümü ve kontrol
Düzgün bir dikiş düzenli, kesintisiz ve renk değişimi az olur. İhtiyaca göre sızdırmazlık ve basınç testi, gerekirse gözle muayene ve diğer kontrol yöntemleri uygulanır.
6. Doğru bağlantı elemanı seçimi
Hijyenik hatlarda klamp, DIN vb. bağlantılar; yerleşim ve sızdırmazlık elemanları işletme gereksinimine uygun seçilmelidir.
Hat tasarımında dikkat edilecekler
- Ölü bacak (dead leg) bırakmamak: Akışın olmadığı kısa dallar bakteri ve kalıntı toplar.
- Eğim ve drenaj: Hat tamamen boşalabilmeli.
- Temizlenebilirlik: Hatta CIP (yerinde temizlik) uygulanacaksa buna uygun tasarım gerekir.
- Malzeme sınıfı: İşlenen ürüne uygun paslanmaz kalitesi (ör. AISI 304 ya da 316) seçilmeli.
Ücretsiz keşif için bize ulaşın
Paslanmaz proses hattında kalite, boru fiyatından çok kaynak ve montaj işçiliğinde belirlenir. Armay Mühendislik olarak İzmir ve Ege'deki tesislerde paslanmaz proses boru hatlarını argon korumalı TIG kaynağıyla yapıyor, test ve teslim aşamasına kadar yürütüyoruz. Hattınızla ilgili projeyi paylaşırsanız birlikte değerlendirelim.
📞 0532 264 53 51 · armaymuhendislik.com.tr